Tube-11缆绳振棒料位开关如何帮助自来水厂沉淀池飘絮物实现自动化清理,稳定测量?
自来水厂沉淀池运行过程中,沉淀池中的絮状物、沉淀物如何及时发现并清理,一直是比较实际的运行管理问题。
原水经过混凝、絮凝后,会形成大量絮状物。部分絮体逐渐沉降并形成沉淀层,还有部分絮体由于结构松散、密度较低,会悬浮或缓慢漂移在水体中,形成现场常见的飘絮物。这类飘絮物质量轻、含水量高,受到进水、出水及池内流场影响后容易上下浮动,沉淀层上方也会形成浓度逐渐变化的絮状过渡区域,很难得到清晰稳定的物料界面。对于常规检测设备来说,低密度絮状物产生的介质变化较弱,再叠加水流扰动和絮体漂移,稳定识别存在一定难度。
飘絮物难测,也直接制约着沉淀池自动清理。如果控制系统不能获得可靠的沉淀物到位信号,就难以判断什么时候需要启动清理设备。现场只能更多依靠人工观察、运行经验或者固定时间执行清理。原水浊度、处理流量、投药状态发生变化后,絮体产生量和沉积速度也会随之改变,固定清理周期与实际沉积状态容易出现偏差。
因此,沉淀池要实现自动化清理,需要先解决低密度飘絮物和沉淀物的可靠检测问题。
低密度飘絮物为什么难以稳定检测
沉淀池中的絮状物与料仓中的颗粒物存在较大差异。
颗粒物料达到检测位置后,一般可以形成较明确、较稳定的物料覆盖状态。沉淀池中的絮体则十分松散,周围又存在大量水体,同一位置的絮体浓度可能持续发生变化。从池体上部向下,水体中的飘絮物逐渐增加,随着深度变化,絮体浓度不断升高,接近池底后才逐步形成沉积区域。这种渐变状态使检测设备面对的并不是一个规则界面。
较轻的絮体还会受到水流影响。一团絮状物可能短时间经过检测位置,随后又离开;部分絮体则会长时间悬浮,在检测区域附近缓慢移动。
与此同时,进出水、絮体沉降以及机械清理动作都会带来一定程度的水体扰动。检测端长期处于这一环境中,还可能出现少量絮状物附着。因此,沉淀池检测需要同时面对低密度、低浓度、飘动、附着以及水流扰动等多种因素。
固定周期清理难以跟随沉积状态变化
采用固定时间清理时,设备什么时候启动主要由设定周期决定。但沉淀物形成速度并不会一直保持不变。
原水浊度较低时,形成的絮状物较少,底部沉积速度较慢。此时按照原有周期运行清理设备,可能出现沉积量还较少,设备已经启动的情况。遇到原水浊度升高、进水量增加或投药状态变化时,絮体形成量也可能增加,沉积层上升速度随之加快。如果仍等待原定时间,清理动作又可能出现滞后。要让清理过程跟随实际工况变化,需要给PLC或DCS提供一个现场状态信号:沉淀物是否已经达到设定控制位置。
只有获得这一信号,后续的自动判断、设备联锁和清理动作才具备执行依据。
缆绳振棒料位开关如何检测沉淀物
缆绳振棒料位开关采用振动检测原理。
设备运行时,检测端保持稳定的机械振动。当检测端周围介质状态发生变化后,振棒受到的阻尼也会发生变化。在水体和较少飘絮物环境中,检测端保持相应振动状态。随着絮状物不断沉降,沉积层逐渐升高。当具有一定浓度的沉淀物持续覆盖检测端以后,介质对振棒产生的阻尼增加,设备识别振动状态变化,并输出开关量信号。
控制系统由此可以获得两个明确状态:
未触发:沉淀物尚未达到设定检测位置。
已触发:沉淀物已经达到设定检测位置。
开关量信号可以接入PLC或DCS,用于后续报警、联锁和清理设备控制。
缆绳结构适合沉淀池深位安装
沉淀池需要检测的位置往往处于池体较深区域,而仪表安装点多设置在池顶。采用较长的刚性检测杆时,运输、安装、固定以及后期检修都会受到一定限制。缆绳式结构可以从池顶将检测端直接下放到需要监测的位置,并按照池深和控制高度调整下放长度。这种安装形式对于已经投入运行的沉淀池也具有一定便利性,可以结合池顶现有条件布置检测点,减少对池体主体结构的改动。
现场安装时,还需要避开进水扰动较明显的位置以及刮板、刮排机构等运动部件的运行区域。检测高度也需要结合沉淀池实际运行状态进行确定。检测点偏高,容易受到大量飘絮物影响;检测点偏低,则可能使清理动作出现延迟。合理确定安装位置,是获得稳定检测信号的重要环节。
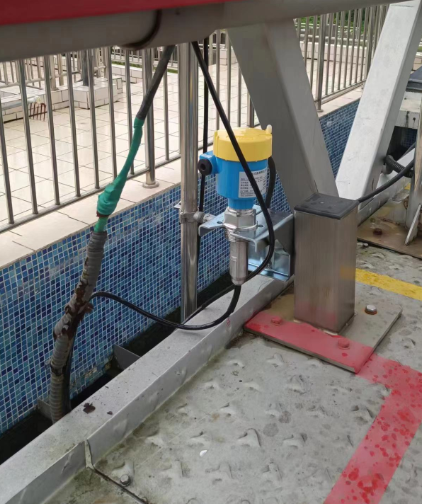
计为Tube-11缆绳型振棒料位开关应用在厦门水厂
检测信号与PLC控制相结合
由于水中存在飘絮物,自动控制不能采用检测信号出现后立即执行清理的简单逻辑。例如,较大的松散絮团短时间经过检测端时,可能引起振动状态暂时变化。PLC可以对检测信号设置持续时间判断。如果信号出现后很快恢复,可以继续保持原有运行状态;当信号持续达到设定时间后,再判断检测区域已经形成较稳定的沉积状态,并进入清理程序。
由此可以形成:絮状物沉降 → 沉积层升高 → 振棒检测到位 → PLC确认信号 → 启动清理设备 → 沉积层下降 → 检测状态恢复。
通过仪表检测与PLC程序配合,可以减少短时飘絮和局部絮团移动对自动清理造成的干扰,使设备启停更加贴近沉淀池内部实际状态。
自动化清理需要稳定的前端检测
随着自来水厂处理规模扩大,以及智慧水务、数字化运行和少人化值守逐步推进,沉淀池清理方式也在发生变化。依靠人工巡检,需要运行人员频繁观察池内状态;采用固定周期控制,又难以实时适应原水条件和絮体形成量的变化。将检测信号引入清理控制后,可以根据沉积状态决定设备动作,使沉淀池逐步形成“状态检测—控制判断—清理执行—状态恢复”的自动控制过程。
因此,前端能否可靠识别低密度飘絮物和沉淀物,直接影响后端自动清理能否稳定运行。
厦门水厂应用:计为缆绳振棒料位开关应对低密度飘絮物检测
在厦门水厂相关沉淀池应用中,现场存在絮体密度低、飘动明显、沉积边界不清以及检测位置较深等情况,这对料位开关的低密度介质检测能力和长期运行稳定性提出了较高要求。
针对这类工况,计为缆绳振棒料位开关采用独特的双管嵌套结构设计。相比简单的单一传力结构,双管嵌套方式可以为缆绳式长距离检测提供稳定的振动传递条件,使检测端在深位安装和复杂水体环境下仍能保持灵敏的振动响应。
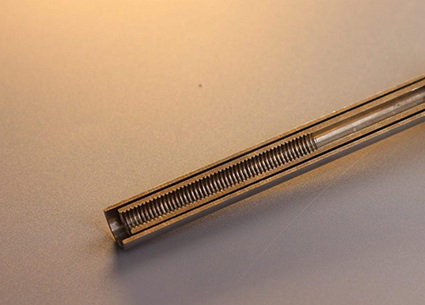
计为Tube-11振棒料位开关双管嵌套结构剖面图
对于沉淀池飘絮物来说,检测能力尤其关键。计为缆绳振棒料位开关可测介质密度低至0.002 g/cm³,能够针对密度较低、结构松散的絮状介质进行检测,为水厂中这类低密度飘絮物工况提供了更大的检测余量。
同时,缆绳式安装能够根据沉淀池深度灵活设置检测位置,无需采用超长刚性探杆;开关量信号可以直接接入水厂PLC或DCS,与延时判断、报警和自动清理程序配合使用。
厦门水厂的现场应用也为这类工况积累了实际经验:面对飘絮物移动和水流扰动,需要结合沉淀池结构确定安装位置,并根据现场絮体状态调整检测与控制逻辑,使仪表输出信号与真实沉积状态建立稳定对应关系。随着沉淀池运行从人工观察、定时清理逐步转向在线检测和自动执行,对低密度絮状物检测的要求也会持续提高。可靠识别飘絮物和沉淀物到位状态,让控制系统获得明确的清理触发信号,是实现沉淀池自动化清理的重要基础,也将成为自来水厂精细化、自动化运行中的一个实际发展方向。